

অটোমেশন শিল্পে প্রকৌশলী এবং প্রকিউরমেন্ট ম্যানেজারদের জন্য, পৃষ্ঠের সঠিক চিকিত্সা প্রক্রিয়া নির্বাচন করা একটি স্টিলের তারে হাঁটার মতো। ভুল আবরণ নির্বাচন করার ফলে অতিরিক্ত আবরণ বেধের কারণে একটি নির্ভুল ড্রাইভ শ্যাফ্টের সমাবেশ জ্যাম হতে পারে।
পরিবেশগত কারণগুলিকে অবমূল্যায়ন করে, একটি কাঠামোগত মাউন্টিং বন্ধনী কয়েক মাসের মধ্যে মরিচা ধরতে পারে, যার ফলে সমগ্র উৎপাদন লাইন বন্ধ হয়ে যেতে পারে৷ উচ্চ-সরঞ্জামের অত্যধিক তাড়ার ফলে প্রকল্পের ব্যয় অপ্রয়োজনীয় বৃদ্ধি হতে পারে৷
পেশাদার হিসেবেSPM মেশিন প্রস্তুতকারকের জন্য যথার্থ যন্ত্রাংশ, আমরা প্রতিদিন গ্রাহকদের যেমন একটি দ্বিধা সম্মুখীন দেখতে. চূড়ান্ত সিদ্ধান্ত সাধারণত শিল্পের তিনটি হেভিওয়েট খেলোয়াড়ের উপর পড়ে: ব্ল্যাক অক্সাইড, জিঙ্ক প্লেটিং এবং ইলেক্ট্রোলেস নিকেল।
এই নির্দেশিকায়, আমরা এই তিনটি প্রক্রিয়া গভীরভাবে বিশ্লেষণ করব, তাদের প্রযুক্তিগত পরামিতিগুলির তুলনা করব এবং SPM মেশিনের জন্য আপনার যান্ত্রিক যন্ত্রাংশগুলির জন্য কোনটি সবচেয়ে উপযুক্ত তা নির্ধারণ করতে আপনাকে সাহায্য করব৷
তিনটি প্রধান ইস্পাত পৃষ্ঠ চিকিত্সা প্রক্রিয়া
পরামিতিগুলির তুলনা করার আগে, আসুন প্রথমে স্পষ্ট করা যাক প্রতিটি প্রক্রিয়া ইস্পাতের পৃষ্ঠে আসলে কী করে।

ব্ল্যাক অক্সাইড (ব্ল্যাকিং ট্রিটমেন্ট)
এটি একটি রাসায়নিক রূপান্তর আবরণ প্রক্রিয়া. এটি ধাতব পৃষ্ঠকে আচ্ছাদনকারী উপাদানের একটি স্তর নয়, বরং একটি রাসায়নিক বিক্রিয়া যা পৃষ্ঠের লোহাকে ম্যাগনেটাইটে (Fe3O4) রূপান্তরিত করে।
SPM মূল মান:"জিরো টলারেন্স" পৃষ্ঠ চিকিত্সা। এটি মৌলিক মরিচা প্রতিরোধ এবং একটি সুন্দর কালো চেহারা প্রদান করে, অংশগুলির আকার পরিবর্তন না করেই।

দস্তা কলাই
একটি ইলেক্ট্রোলাইসিস প্রক্রিয়া যা স্টিলের পৃষ্ঠে দস্তার একটি পাতলা স্তর জমা করে। এটি একটি 'স্যাক্রিফিশিয়াল অ্যানোড' হিসেবে কাজ করে - দস্তা ইস্পাতের আগে ক্ষয় হয়ে যাবে, এইভাবে সাবস্ট্রেটকে রক্ষা করবে।
SPM মূল মান:একটি খরচ-কার্যকর "বডিগার্ড"। সীমিত বাজেটের সাথে স্ট্যাটিক স্ট্রাকচারাল উপাদানগুলির জন্য খুব উপযুক্ত কিন্তু নির্ভরযোগ্য মরিচা সুরক্ষা প্রয়োজন।
ইলেক্ট্রোলেস নিকেল প্লেটিং (ENP)
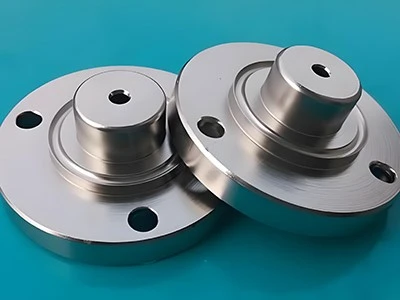
একটি স্ব-অনুঘটক রাসায়নিক বিক্রিয়া যা নিকেল ফসফরাস খাদের একটি অভিন্ন স্তর জমা করে। এই প্রক্রিয়াটির জন্য বিদ্যুতের প্রয়োজন হয় না, তাই কোনও "কুকুরের হাড়ের প্রভাব" থাকবে না (অর্থাৎ কোণার আবরণের অত্যধিক সঞ্চয় ঘটাচ্ছে বর্তমান)।
SPM মূল মান:উচ্চ-কর্মক্ষমতা "ঢাল"। এটি নিখুঁতভাবে উচ্চ জারা প্রতিরোধের, উচ্চ কঠোরতা এবং জটিল জ্যামিতিক আকারগুলিকে অভিন্নভাবে কভার করার ক্ষমতাকে একত্রিত করে।
কী প্যারামিটারের তুলনা
ব্ল্যাক অক্সাইড, জিঙ্ক প্লেটিং, এবং ইলেক্ট্রোলেস নিকেল (ENP) এর তিনটি প্রধান প্রক্রিয়ার জন্য সূক্ষ্ম যান্ত্রিক উপাদানগুলিতে বছরের অভিজ্ঞতার সাথে হ্যানশেং আপনাকে মূল পরামিতিগুলির একটি তুলনা প্রদান করে। এই টেবিলের উপর ভিত্তি করে আপনি কোন স্টিল সারফেস ট্রিটমেন্ট প্রক্রিয়া প্রয়োজন তা মূল্যায়ন করতে পারেন।
| বৈশিষ্ট্য | কালো অক্সাইড | দস্তা কলাই | ইলেক্ট্রোলেস নিকেল (ENP) |
|---|---|---|---|
| প্রধান ফাংশন | নান্দনিকতা এবং মৌলিক সুরক্ষা | জারা সুরক্ষা | পরিধান প্রতিরোধের এবং জারা সুরক্ষা |
| খরচ | কম | নিম্ন-মাঝারি | উচ্চ |
| আবরণ পুরুত্ব | নগণ্য (< 1 Mm) | 5 - 15 মিমি (এতে সীমাবদ্ধ নয়, বর্তমান বিতরণের উপর নির্ভর করে) | 5 - 50 মিমি (অত্যন্ত ইউনিফর্ম) |
| মাত্রার উপর প্রভাব | কোনটিই নয় (পুরোপুরি সহনশীলতা বজায় রাখে) | মাঝারি (প্রান্ত/কোণে সম্ভাব্য বিল্ডআপ) | নিয়ন্ত্রণযোগ্য (সমস্ত পৃষ্ঠে অভিন্ন কভারেজ) |
| জারা প্রতিরোধ (লবণ স্প্রে পরীক্ষা) | অত্যন্ত নিম্ন (< 24 - 48 hours*) | পরিমিত (96 - 120 ঘণ্টা**) | উচ্চ (100 - 1000 ঘণ্টা) |
| প্রতিরোধ পরিধান | কম (তেল না হলে) | কম | উচ্চ (লেপ কঠোরতা 45-50 HRC) |
| চেহারা | ম্যাট / উজ্জ্বল কালো | উজ্জ্বল সিলভার, নীল বা হলুদ | উজ্জ্বল ধাতব / স্টেইনলেস স্টীল ফিনিশ |
মনোযোগ: ব্ল্যাক অক্সাইডের মরিচা প্রতিরোধ ক্ষমতা মূলত পরবর্তী তেল নিমজ্জন/মোমের আবরণ চিকিত্সার উপর নির্ভর করে।
দ্রষ্টব্য: জিঙ্ক প্লেটিংয়ের কার্যকারিতা নির্ভর করে প্যাসিভেশন ফিল্মের ধরণের উপর ব্যবহৃত (ব্লু হোয়াইট জিঙ্ক, কালার জিঙ্ক, ব্ল্যাক জিঙ্ক)।
সাধারণ SPM অংশগুলির ব্যবহারিক নির্বাচন
এই ডেটাগুলিকে আরও ব্যবহারিক করতে, আসুন অ-{0}}মানক অটোমেশন সরঞ্জামগুলিতে তিনটি সাধারণ উপাদানের দিকে নজর দেই এবং তাদের সর্বোত্তম সারফেস ট্রিটমেন্ট কৌশলগুলি বিশ্লেষণ করি৷
সেন্সর মাউন্ট বন্ধনী
ফাংশন:স্ট্যাটিক লোড সহ্য করার জন্য মেশিনের ফ্রেমে সেন্সরটি ঠিক করুন।
সীমাবদ্ধতা:খরচ সংবেদনশীল; সাধারণ কারখানা বায়ু আর্দ্রতা উন্মুক্ত.
চূড়ান্ত পছন্দ:দস্তা প্রলেপ (নীল/ক্লিয়ার ক্রোমেট)।
কারণ:উচ্চ পরিধান প্রতিরোধের বা মাইক্রোমিটার স্তর নির্ভুলতা এখানে প্রয়োজন হয় না. গ্যালভানাইজিং চমৎকার ক্যাথোডিক সুরক্ষা প্রদান করে, মরিচা প্রতিরোধ করে এবং সরঞ্জামের চেহারা পরিষ্কার এবং পেশাদার রাখার সময় নিকেল প্লেটিংয়ের একটি ছোট অংশ খরচ করে।
যথার্থ ড্রাইভ খাদ
ফাংশন:বিয়ারিংয়ের ভিতরে উচ্চ গতিতে ঘোরান এবং টর্ক প্রেরণ করুন।
সীমাবদ্ধতা:টাইট সহনশীলতা (যেমন ± 0.005 মিমি); ঘর্ষণ পরিধান এবং টিয়ার কারণ হতে পারে.
চূড়ান্ত পছন্দ:ইলেক্ট্রোলেস নিকেল প্লেটিং (মাঝারি ফসফরাস)।
কারণ:যদি জিঙ্ক প্লেটিং ব্যবহার করা হয়, শ্যাফ্টের উভয় প্রান্তের আবরণ মাঝখানের চেয়ে ঘন হবে, যা বিয়ারিং ফিটকে ক্ষতিগ্রস্ত করবে। কালো অক্সাইড পরিধান-প্রতিরোধী নয়। শুধুমাত্র ইলেক্ট্রোলেস নিকেল একটি সম্পূর্ণ অভিন্ন আবরণ প্রদান করতে পারে যা ঘর্ষণ এবং ক্ষয় প্রতিরোধ করতে পারে, যখন শ্যাফ্টের জ্যামিতিক আকৃতি পুরোপুরি বজায় রাখে।
অভ্যন্তরীণ লেজার গাইড ধাক্কাধাক্কি
ফাংশন:অপটিক্যাল ডিটেকশন মডিউলের ভিতরে স্ট্রে লাইট ব্লক করুন।
সীমাবদ্ধতা:আলো প্রতিফলিত করতে পারে না (বিলুপ্তি প্রয়োজন); ছোট থ্রেড সঙ্গে আকারে জটিল.
চূড়ান্ত পছন্দ ব্ল্যাক অক্সাইড।
কারণ:প্রাথমিক উদ্দেশ্য হল অপটিক্যাল কর্মক্ষমতা (শোষণ)। উপরন্তু, ব্ল্যাক অক্সাইড পুরুত্ব বাড়ায় না এই কারণে, ব্যাফেলের নির্ভুল থ্রেডগুলি প্রক্রিয়াকরণের পরেও পুনরায় ট্যাপ করার প্রয়োজন ছাড়াই পুরোপুরি স্ক্রু করা যেতে পারে।
এক-স্টপ উৎপাদনের মান
লেপের ধরন নির্বাচন করা মাত্র অর্ধেক যুদ্ধ। উৎপাদনে আসল চ্যালেঞ্জSPM মেশিনের জন্য যান্ত্রিক অংশবিশেষভাবে, সহনশীলতা ব্যবস্থাপনা - সম্পাদনের মধ্যে রয়েছে।
আন্ডারসাইজ কৌশল
হ্যানশেং অটোমেশনে, আমরা সমন্বিত মাধ্যমে এই সমস্যাটির সমাধান করিইস্পাত পৃষ্ঠ চিকিত্সা সেবা:
ইঞ্জিনিয়ারিং পর্যালোচনা: আমরা আপনার চূড়ান্ত আকারের প্রয়োজনীয়তা পর্যালোচনা করি।
প্রাক ক্ষতিপূরণ: CNC বাঁক বা নাকাল পর্যায়ে, আমরা ইচ্ছাকৃতভাবে অংশগুলিকে "আন্ডারসাইজ" (যেমন Ø 9.980 মিমি) এ মেশিন করি।
নিয়ন্ত্রিত ইলেক্ট্রোপ্লেটিং: সঠিকভাবে আবরণের পুরুত্ব 10 µm পর্যন্ত নিয়ন্ত্রণ করুন।
চূড়ান্ত ফলাফল: অংশগুলি প্রক্রিয়াকরণের পরে Ø 10.000mm এর একটি নিখুঁত স্পেসিফিকেশন অর্জন করেছে।
এটি এমন একজন সরবরাহকারীর সাথে কাজ করার সুবিধা যিনি উভয়ই বোঝেনCNC মেশিনিং পোস্ট প্রসেসিংএবং ধাতুবিদ্যা। আমরা শুধু পুলে অংশ নিক্ষেপ করছি না, আমরা সারফেস ট্রিটমেন্টকে নির্ভুল ম্যানুফ্যাকচারিং ইঞ্জিনিয়ারিংয়ের অংশ হিসেবে বিবেচনা করি।
আপনি কিভাবে নির্বাচন করা উচিত?
অভ্যন্তরীণ নির্ভুলতা অংশ, পরিমাপ সরঞ্জাম এবং অপটিক্যাল উপাদানগুলির জন্য (আকার পরিবর্তন করা যাবে না):কালো অক্সাইড নির্বাচন করুন.
বন্ধনী, ফাস্টেনার এবং বাহ্যিক কাঠামোগত ফ্রেমের জন্য (মরিচা প্রতিরোধ এবং খরচ অগ্রাধিকার):দস্তা কলাই চয়ন করুন.
উচ্চ-মূল্যের শ্যাফ্ট, ভালভ এবং জটিল পরিধান-প্রতিরোধী অংশগুলির জন্য যার জন্য কঠোরতা এবং নির্ভুলতা প্রয়োজন:ইলেক্ট্রোলেস নিকেল নির্বাচন করুন.
FAQ
SPM যন্ত্রাংশ, ইলেক্ট্রোলেস নিকেল বা হার্ড ক্রোমের জন্য কোনটি বেশি উপযুক্ত?
এটি অ্যাপ্লিকেশন দৃশ্যের উপর নির্ভর করে। হার্ড ক্রোমের অত্যন্ত উচ্চ কঠোরতা (~70 HRC), হাইড্রোলিক রডের মতো রৈখিক ঘর্ষণ অংশগুলির জন্য উপযুক্ত, তবে এটির প্রান্তের প্রভাব (অমসৃণ প্রলেপ) থাকতে পারে। ইলেক্ট্রোলেস নিকেলের কিছুটা কম কঠোরতা রয়েছে (তাপ চিকিত্সার পরে ~60 HRC পর্যন্ত), তবে এর সবচেয়ে বড় সুবিধা হল অভিন্নতা। জটিল আকার, অভ্যন্তরীণ গর্ত বা থ্রেড সহ SPM অংশগুলির জন্য, রাসায়নিক নিকেল সাধারণত একটি ভাল পছন্দ।
সমস্ত ইস্পাত পৃষ্ঠ চিকিত্সা কি RoHS মান মেনে চলে?
বেশিরভাগ আধুনিক কারুশিল্প মেনে চলে, তবে এটি নির্দিষ্ট সূত্রের উপর নির্ভর করে। ঐতিহ্যগত জিঙ্ক প্লেটিং হেক্সাভ্যালেন্ট ক্রোমিয়াম প্যাসিভেশন ব্যবহার করে, যা RoHS অনুগত নয়। আজকাল, আমরা সাধারণত ট্রাইভ্যালেন্ট ক্রোমিয়াম প্যাসিভেশন প্রক্রিয়া ব্যবহার করি, যা সম্পূর্ণরূপে RoHS পরিবেশগত মান মেনে চলে। অনুসন্ধান করার সময় আপনার পরিবেশগত প্রয়োজনীয়তা নির্দেশ করুন.
আমি কি ব্ল্যাক অক্সাইড দিয়ে চিকিত্সা করা অংশগুলিতে পেইন্ট স্প্রে করতে পারি?
এটি সরাসরি পেইন্ট স্প্রে করার সুপারিশ করা হয় না। ব্ল্যাক অক্সাইডের পৃষ্ঠে সাধারণত মরিচা-বিরোধী তেল থাকে, যা পেইন্টটিকে মেনে চলতে ব্যর্থ হতে পারে। আপনি যদি ভবিষ্যতে পাউডার আবরণ বা পেইন্টিং করার পরিকল্পনা করেন, আমরা ফসফেটিংকে নীচের প্রি-চিকিত্সা হিসাবে ব্যবহার করার পরামর্শ দিই কারণ ফসফেটিং ফিল্মের চমৎকার আনুগত্য রয়েছে৷
তথ্যসূত্র
Oberg, E., et al. (2020)। মেশিনারিজ হ্যান্ডবুক (31 তম সংস্করণ)।
ASTM B633-19। লোহা এবং ইস্পাত উপর দস্তা ইলেক্ট্রোডিপোজিটেড আবরণ জন্য স্ট্যান্ডার্ড স্পেসিফিকেশন.
ASTM B733-15. ধাতুর উপর অটোক্যাটালিটিক (ইলেক্ট্রোলেস) নিকেল-ফসফরাস আবরণের জন্য স্ট্যান্ডার্ড স্পেসিফিকেশন।